Domain dnye.de kaufen?
Wir ziehen mit dem Projekt
dnye.de um.
Sind Sie am Kauf der Domain
dnye.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain dnye.de kaufen?
Warum ist w2 r v2 r?
Es tut mir leid, aber ich verstehe Ihre Frage nicht. Könnten Sie bitte mehr Informationen geben oder die Frage genauer stellen? **
Was sind die verschiedenen Anwendungen von Magnetverschlüssen in den Bereichen Mode, Schmuck, Taschen und anderen Accessoires?
Magnetverschlüsse werden in der Modeindustrie verwendet, um Kleidungsstücke wie Jacken und Mäntel zu verschließen, ohne sichtbare Knöpfe oder Reißverschlüsse zu verwenden. Im Schmuckbereich dienen Magnetverschlüsse dazu, Armbänder, Halsketten und Ohrringe einfach zu öffnen und zu schließen. In Taschen werden Magnetverschlüsse eingesetzt, um den Verschluss von Handtaschen, Geldbörsen und Rucksäcken sicher zu halten. Darüber hinaus finden sich Magnetverschlüsse auch in anderen Accessoires wie Geldbörsen, Gürteln und Schuhen, um eine einfache und sichere Befestigung zu gewährleisten. **
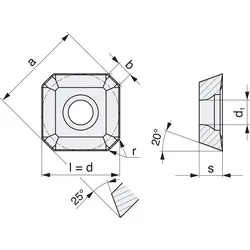
Ähnliche Suchbegriffe für Tecwerk-Wendeschneidplatte-SEET1204AFSN-R-PMK40
Top-Angebote
Produkte zum Begriff Tecwerk-Wendeschneidplatte-SEET1204AFSN-R-PMK40:
-
Wendeschneidplatte APKT160408PDR-R PMK40 Bearb.Schrupp TECWERKSpanformer-Geometrie R = zur Schruppbearbeitung Weitere technische Eigenschaften: · d1: 4,5mm · s: 5,67mm · l: 17mm · d: 9,44mm · r: 0,8mm · Anwendungsbereich: Bearbeitung Schrupp · Schnitttiefe max.: 13 mm in Stahl / 9,8 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 7,8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,35 mm/U in Stahl / 0,26 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,21 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 175 m/min in Stahl / 105 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 245 m/min in Stahl / 145 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 70 m/min in Superlegierungen / - m/min in gehärtete Stähle122,59 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte SOMT09T304-R PMK40 Bearb.mittel TECWERKSpanformer-Geometrie R = zur Schruppbearbeitung Weitere technische Eigenschaften: · d1: 3,5mm · s: 3,97mm · l: 9,55mm · d: 9,55mm · r: 0,4mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 8 mm in Stahl / 8 mm in Rostfrei / 8 mm in Guss / - mm in NE-Metalle / 6,4 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,5 mm in Stahl / 0,5 mm in Rostfrei / 0,5 mm in Guss / - mm in NE-Metalle / 0,5 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,08 mm/U in Stahl / 0,08 mm/U in Rostfrei / 0,08 mm/U in Guss / - mm/U in NE-Metalle / 0,08 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,26 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,35 mm/U in Guss / - mm/U in NE-Metalle / 0,21 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 165 m/min in Stahl / 95 m/min in Rostfrei / 155 m/min in Guss / - m/min in NE-Metalle / 30 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 270 m/min in Stahl / 160 m/min in Rostfrei / 255 m/min in Guss / - m/min in NE-Metalle / 80 m/min in Superlegierungen / - m/min in gehärtete Stähle117,09 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte TCGX163504-M PMK40 TECWERKzum Fasen und Senken · für Fasenfräser 45° TCGX Weitere technische Eigenschaften: · d1: 4,6mm · s: 5,67mm · l: 17mm · d: 9,44mm · r: 0,4mm · Schnitttiefe max.: 7,5 mm in Stahl / 7,5 mm in Rostfrei / 7,5 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,08 mm/U in Stahl / 0,08 mm/U in Rostfrei / 0,08 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,15 mm/U in Stahl / 0,15 mm/U in Rostfrei / 0,15 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 70 m/min in Stahl / 70 m/min in Rostfrei / 70 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 90 m/min in Stahl / 90 m/min in Rostfrei / 90 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle287,89 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte SEET1204AFSN-M PMK30 Bearb.mittel TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 5,5mm · s: 4,76mm · l: 12,7mm · d: 12,7mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 6,5 mm in Stahl / 6,5 mm in Rostfrei / 6,5 mm in Guss / - mm in NE-Metalle / 5,2 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,2 mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,4 mm/U in Stahl / 0,3 mm/U in Rostfrei / 0,4 mm/U in Guss / - mm/U in NE-Metalle / 0,24 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 215 m/min in Stahl / 125 m/min in Rostfrei / 200 m/min in Guss / - m/min in NE-Metalle / 40 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 280 m/min in Stahl / 165 m/min in Rostfrei / 265 m/min in Guss / - m/min in NE-Metalle / 80 m/min in Superlegierungen / - m/min in gehärtete Stähle139,89 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter

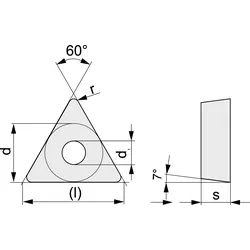
-
Was bedeutet "r Vektorraum r2"? Bedeutet das, dass r2 ein Vektorraum über r ist, also r2 x r = r?
Nein, "r Vektorraum r2" bedeutet nicht, dass r2 ein Vektorraum über r ist. Es bedeutet vielmehr, dass r2 ein Vektorraum ist, dessen Skalare aus dem Körper r (reelle Zahlen) stammen. Der Vektorraum r2 besteht aus geordneten Paaren von reellen Zahlen. **
-
Wie stellt man die Formel "opi r^2 = pi r s" nach r um?
Um die Formel "opi r^2 = pi r s" nach r umzustellen, teilt man beide Seiten der Gleichung durch "pi r". Dadurch erhält man die Gleichung "r = s/r". **
-
Wann wird "r" mit "l" oder "r" ausgesprochen?
Die Aussprache von "r" als "l" oder "r" hängt von der Sprache ab. In einigen Sprachen wie dem Spanischen wird "r" immer als "r" ausgesprochen, während es in anderen Sprachen wie dem Japanischen je nach Position im Wort als "r" oder "l" ausgesprochen wird. In einigen Dialekten des Englischen kann "r" auch als "r" oder "l" ausgesprochen werden, je nach Region oder Sprechweise. **
-
Wie wird der Buchstabe "r" bzw. "R" ausgesprochen?
Der Buchstabe "r" wird im Deutschen als stimmhafter alveolarer Vibrant (Zungenspitzen-R) ausgesprochen. Beim "R" handelt es sich um einen Konsonanten, bei dem die Zungenspitze gegen den Zahndamm oder die Alveolen (Zahnbögen) gedrückt wird und dabei vibriert. Die genaue Aussprache kann jedoch je nach Region variieren. **

Was ist besser DVD R oder DVD R?
Was ist besser DVD R oder DVD R? DVD-R und DVD+R sind zwei verschiedene Formate für beschreibbare DVDs. DVD-R wird von den meisten DVD-Playern und DVD-Brennern unterstützt, während DVD+R eine etwas neuere Technologie ist. Beide Formate bieten ähnliche Speicherkapazitäten und Geschwindigkeiten, aber DVD+R hat möglicherweise eine leicht bessere Kompatibilität mit älteren Geräten. Letztendlich hängt die Wahl zwischen DVD-R und DVD+R von den spezifischen Anforderungen und Geräten ab, die verwendet werden sollen. **
Wie lautet die Abbildung von R nach R?
Die Abbildung von R nach R ist eine Funktion, die jedem Element aus der Menge der reellen Zahlen ein Element aus der Menge der reellen Zahlen zuordnet. Sie kann zum Beispiel durch eine Gleichung oder eine Regel definiert sein, wie z.B. f(x) = 2x oder f(x) = x^2. **
Top-Angebote
Produkte zum Begriff Tecwerk-Wendeschneidplatte-SEET1204AFSN-R-PMK40:
-
Wendeschneidplatte SEET1204AFSN-R PMK40 Bearb.Schrupp TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 5,5mm · s: 4,76mm · l: 12,7mm · d: 12,7mm · Anwendungsbereich: Bearbeitung Schrupp · Schnitttiefe max.: 6,5 mm in Stahl / 6,5 mm in Rostfrei / 6,5 mm in Guss / - mm in NE-Metalle / 5,2 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,2 mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,4 mm/U in Stahl / 0,3 mm/U in Rostfrei / 0,4 mm/U in Guss / - mm/U in NE-Metalle / 0,24 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 195 m/min in Stahl / 115 m/min in Rostfrei / 185 m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 260 m/min in Stahl / 155 m/min in Rostfrei / 245 m/min in Guss / - m/min in NE-Metalle / 75 m/min in Superlegierungen / - m/min in gehärtete Stähle139,89 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte APKT160408PDR-R PMK40 Bearb.Schrupp TECWERKSpanformer-Geometrie R = zur Schruppbearbeitung Weitere technische Eigenschaften: · d1: 4,5mm · s: 5,67mm · l: 17mm · d: 9,44mm · r: 0,8mm · Anwendungsbereich: Bearbeitung Schrupp · Schnitttiefe max.: 13 mm in Stahl / 9,8 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 7,8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,35 mm/U in Stahl / 0,26 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,21 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 175 m/min in Stahl / 105 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 245 m/min in Stahl / 145 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 70 m/min in Superlegierungen / - m/min in gehärtete Stähle122,59 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte SOMT09T304-R PMK40 Bearb.mittel TECWERKSpanformer-Geometrie R = zur Schruppbearbeitung Weitere technische Eigenschaften: · d1: 3,5mm · s: 3,97mm · l: 9,55mm · d: 9,55mm · r: 0,4mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 8 mm in Stahl / 8 mm in Rostfrei / 8 mm in Guss / - mm in NE-Metalle / 6,4 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,5 mm in Stahl / 0,5 mm in Rostfrei / 0,5 mm in Guss / - mm in NE-Metalle / 0,5 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,08 mm/U in Stahl / 0,08 mm/U in Rostfrei / 0,08 mm/U in Guss / - mm/U in NE-Metalle / 0,08 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,26 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,35 mm/U in Guss / - mm/U in NE-Metalle / 0,21 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 165 m/min in Stahl / 95 m/min in Rostfrei / 155 m/min in Guss / - m/min in NE-Metalle / 30 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 270 m/min in Stahl / 160 m/min in Rostfrei / 255 m/min in Guss / - m/min in NE-Metalle / 80 m/min in Superlegierungen / - m/min in gehärtete Stähle117,09 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Warum ist w2 r v2 r?
Es tut mir leid, aber ich verstehe Ihre Frage nicht. Könnten Sie bitte mehr Informationen geben oder die Frage genauer stellen? **
-
Was sind die verschiedenen Anwendungen von Magnetverschlüssen in den Bereichen Mode, Schmuck, Taschen und anderen Accessoires?
Magnetverschlüsse werden in der Modeindustrie verwendet, um Kleidungsstücke wie Jacken und Mäntel zu verschließen, ohne sichtbare Knöpfe oder Reißverschlüsse zu verwenden. Im Schmuckbereich dienen Magnetverschlüsse dazu, Armbänder, Halsketten und Ohrringe einfach zu öffnen und zu schließen. In Taschen werden Magnetverschlüsse eingesetzt, um den Verschluss von Handtaschen, Geldbörsen und Rucksäcken sicher zu halten. Darüber hinaus finden sich Magnetverschlüsse auch in anderen Accessoires wie Geldbörsen, Gürteln und Schuhen, um eine einfache und sichere Befestigung zu gewährleisten. **
-
Was bedeutet "r Vektorraum r2"? Bedeutet das, dass r2 ein Vektorraum über r ist, also r2 x r = r?
Nein, "r Vektorraum r2" bedeutet nicht, dass r2 ein Vektorraum über r ist. Es bedeutet vielmehr, dass r2 ein Vektorraum ist, dessen Skalare aus dem Körper r (reelle Zahlen) stammen. Der Vektorraum r2 besteht aus geordneten Paaren von reellen Zahlen. **
-
Wie stellt man die Formel "opi r^2 = pi r s" nach r um?
Um die Formel "opi r^2 = pi r s" nach r umzustellen, teilt man beide Seiten der Gleichung durch "pi r". Dadurch erhält man die Gleichung "r = s/r". **
Ähnliche Suchbegriffe für Tecwerk-Wendeschneidplatte-SEET1204AFSN-R-PMK40
-
Wendeschneidplatte TCGX163504-M PMK40 TECWERKzum Fasen und Senken · für Fasenfräser 45° TCGX Weitere technische Eigenschaften: · d1: 4,6mm · s: 5,67mm · l: 17mm · d: 9,44mm · r: 0,4mm · Schnitttiefe max.: 7,5 mm in Stahl / 7,5 mm in Rostfrei / 7,5 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,08 mm/U in Stahl / 0,08 mm/U in Rostfrei / 0,08 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,15 mm/U in Stahl / 0,15 mm/U in Rostfrei / 0,15 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 70 m/min in Stahl / 70 m/min in Rostfrei / 70 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 90 m/min in Stahl / 90 m/min in Rostfrei / 90 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle287,89 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte SEET1204AFSN-M PMK30 Bearb.mittel TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 5,5mm · s: 4,76mm · l: 12,7mm · d: 12,7mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 6,5 mm in Stahl / 6,5 mm in Rostfrei / 6,5 mm in Guss / - mm in NE-Metalle / 5,2 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,2 mm/U in Stahl / 0,2 mm/U in Rostfrei / 0,2 mm/U in Guss / - mm/U in NE-Metalle / 0,2 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,4 mm/U in Stahl / 0,3 mm/U in Rostfrei / 0,4 mm/U in Guss / - mm/U in NE-Metalle / 0,24 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 215 m/min in Stahl / 125 m/min in Rostfrei / 200 m/min in Guss / - m/min in NE-Metalle / 40 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 280 m/min in Stahl / 165 m/min in Rostfrei / 265 m/min in Guss / - m/min in NE-Metalle / 80 m/min in Superlegierungen / - m/min in gehärtete Stähle139,89 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte SDMT120508SR-M PMK40 Bearb.mittel TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 4,4mm · s: 5mm · l: 12,7mm · d: 12,7mm · r: 0,8mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 7 mm in Stahl / 5 mm in Rostfrei / 5 mm in Guss / - mm in NE-Metalle / 8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,1 mm/U in Stahl / 0,1 mm/U in Rostfrei / 0,1 mm/U in Guss / - mm/U in NE-Metalle / 0,1 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,25 mm/U in Stahl / 0,19 mm/U in Rostfrei / 0,25 mm/U in Guss / - mm/U in NE-Metalle / 0,15 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 175 m/min in Stahl / 150 m/min in Rostfrei / 165 m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 250 m/min in Stahl / 150 m/min in Rostfrei / 235 m/min in Guss / - m/min in NE-Metalle / 75 m/min in Superlegierungen / - m/min in gehärtete Stähle146,09 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte APKT100305PDER-M PMK40 Bearb.mittel TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 2,88mm · s: 3,5mm · l: 11mm · d: 6,7mm · r: 0,5mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 9 mm in Stahl / 6,8 mm in Rostfrei / 9 mm in Guss / - mm in NE-Metalle / 5,4 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,1 mm/U in Stahl / 0,1 mm/U in Rostfrei / 0,1 mm/U in Guss / - mm/U in NE-Metalle / 0,1 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,25 mm/U in Stahl / 0,19 mm/U in Rostfrei / 0,25 mm/U in Guss / - mm/U in NE-Metalle / 0,15 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 185 m/min in Stahl / 110 m/min in Rostfrei / 175 m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 255 m/min in Stahl / 150 m/min in Rostfrei / 240 m/min in Guss / - m/min in NE-Metalle / 75 m/min in Superlegierungen / - m/min in gehärtete Stähle113,69 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wann wird "r" mit "l" oder "r" ausgesprochen?
Die Aussprache von "r" als "l" oder "r" hängt von der Sprache ab. In einigen Sprachen wie dem Spanischen wird "r" immer als "r" ausgesprochen, während es in anderen Sprachen wie dem Japanischen je nach Position im Wort als "r" oder "l" ausgesprochen wird. In einigen Dialekten des Englischen kann "r" auch als "r" oder "l" ausgesprochen werden, je nach Region oder Sprechweise. **
-
Wie wird der Buchstabe "r" bzw. "R" ausgesprochen?
Der Buchstabe "r" wird im Deutschen als stimmhafter alveolarer Vibrant (Zungenspitzen-R) ausgesprochen. Beim "R" handelt es sich um einen Konsonanten, bei dem die Zungenspitze gegen den Zahndamm oder die Alveolen (Zahnbögen) gedrückt wird und dabei vibriert. Die genaue Aussprache kann jedoch je nach Region variieren. **
-
Was ist besser DVD R oder DVD R?
Was ist besser DVD R oder DVD R? DVD-R und DVD+R sind zwei verschiedene Formate für beschreibbare DVDs. DVD-R wird von den meisten DVD-Playern und DVD-Brennern unterstützt, während DVD+R eine etwas neuere Technologie ist. Beide Formate bieten ähnliche Speicherkapazitäten und Geschwindigkeiten, aber DVD+R hat möglicherweise eine leicht bessere Kompatibilität mit älteren Geräten. Letztendlich hängt die Wahl zwischen DVD-R und DVD+R von den spezifischen Anforderungen und Geräten ab, die verwendet werden sollen. **
-
Wie lautet die Abbildung von R nach R?
Die Abbildung von R nach R ist eine Funktion, die jedem Element aus der Menge der reellen Zahlen ein Element aus der Menge der reellen Zahlen zuordnet. Sie kann zum Beispiel durch eine Gleichung oder eine Regel definiert sein, wie z.B. f(x) = 2x oder f(x) = x^2. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.